2PP/3PP防腐钢管的加工工艺详解 从通用塑料PP到橡塑防腐层的制造全流程
引言
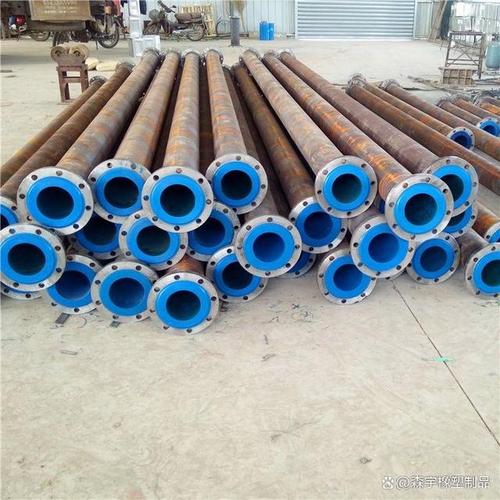
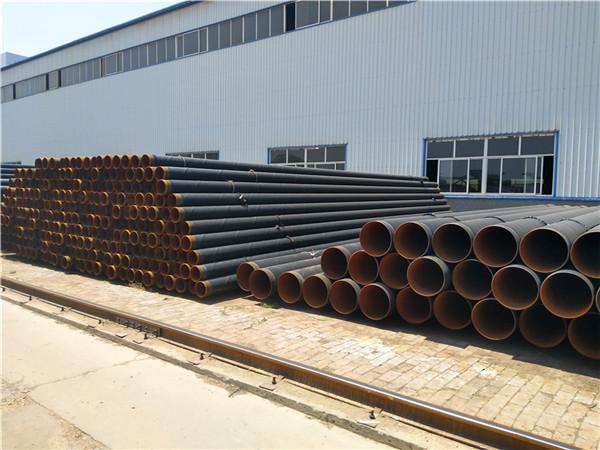
在管道防腐领域,2PP(双层聚丙烯)和3PP(三层聚丙烯)防腐钢管凭借其优异的耐腐蚀性、机械强度和耐高温性能,广泛应用于石油、天然气、化工及城市管网等工程。其核心原料属于通用塑料中的PP(聚丙烯),并通过橡塑工艺实现多层复合防腐结构。本文将系统介绍2PP/3PP防腐钢管的加工工艺流程,帮助读者全面了解从原材料到成品的制造环节。
一、原材料准备
1.1 钢管基材
通常选用无缝钢管或螺旋焊接钢管,表面需进行预处理,包括除锈、除油、除尘,达到Sa2.5级接近白金属的清洁度,以增强涂层附着力。
1.2 聚丙烯(PP)原料
- 2PP结构:底层为粘接剂,外层为PP防腐层。
- 3PP结构:底层为环氧粉末(FBE),中间层为粘接剂,外层为PP。
聚丙烯需选用防腐专用料,具备良好的熔融流动性、耐环境应力开裂和抗老化性能。
1.3 辅料
包括环氧粉末、共聚物粘接剂、色母粒等,所有材料需符合相关标准(如GB/T 23257、ISO 21809等)。
二、2PP/3PP防腐钢管加工工艺流程
整体工艺流程为:钢管预处理 → 加热 → 涂层涂覆 → 冷却 → 检验 → 成品。
2.1 钢管表面预处理
采用抛丸或喷砂设备,清除钢管表面氧化皮、锈蚀和杂质,使粗糙度达到40~70μm,随后用洁净压缩空气吹扫。
2.2 钢管加热
将预处理后的钢管送入中频感应加热炉,加热至200~250℃(具体温度依据PP材料要求调整),确保后续涂层能均匀附着。
2.3 涂层涂覆
2PP工艺
- 底漆涂覆:通过静电喷涂或辊涂方式在钢管表面涂覆一层粘接剂(如改性聚丙烯共聚物),厚度约50~100μm。
- 外层PP挤出:采用侧向或交叉挤出机,将熔融PP通过环形模头包覆在钢管外层,厚度通常为1.5~3.0mm。
- 压辊压实:使用压辊使PP层与粘接剂紧密贴合,排除气泡。
3PP工艺
- FBE喷涂:静电喷涂环氧粉末,厚度约100~200μm,固化形成连续膜。
- 粘接剂挤出:在FBE未完全固化时,挤出共聚物粘接剂层(约150~250μm),与FBE化学键合。
- 外层PP挤出:同2PP工艺,挤出PP外防腐层。
- 多级压辊:依次压实各层,确保层间无缺陷。
2.4 冷却与定型
涂覆后的钢管立即进入水冷系统,采用喷淋或浸没方式逐步冷却至室温,使PP层结晶定型,避免内应力开裂。
2.5 在线检测
- 电火花检漏:检测涂层连续性,无漏点。
- 超声波测厚:测量各层厚度是否符合设计。
- 剥离强度测试:抽样检验层间结合力。
2.6 端部处理与成品
对钢管两端预留焊接区进行打磨,去除防腐层,并涂覆可焊性保护漆。检验合格后入库。
三、关键工艺参数控制
- 加热温度:过低会导致附着力差,过高易使PP降解。
- 挤出温度:通常控制在180~230℃,保证塑化均匀。
- 冷却速率:缓慢冷却有助于提高PP结晶度和韧性。
- 生产线速度:与加热、挤出、冷却匹配,一般1~5m/min。
四、橡塑工艺特点与常见问题
橡塑工艺在此处指塑料与橡胶弹性体改性的思路,通过共混提升PP的柔韧性和低温性能。常见问题包括:
- 涂层气泡:因加热不足或挥发物未除净。
- 层间剥离:粘接剂选择不当或温度不匹配。
- 表面裂纹:冷却过快或PP耐环境应力开裂差。
解决方案:优化加热曲线,选用高性能粘接剂,添加弹性体改性剂。
五、
2PP/3PP防腐钢管加工是集材料学、机械成型与自动控制于一体的综合性技术。以通用塑料PP为基材,结合橡塑改性工艺,可显著提升管道的防腐寿命。严格把控预处理、加热、多层挤出和冷却等环节,是保证产品质量的关键。随着管道工程对防腐要求的不断提高,该工艺将持续向高效、环保、智能化方向发展。
如若转载,请注明出处:http://www.zjydxs.com/product/23.html
更新时间:2026-10-09 23:13:35