橡塑工艺 PVC原料加热、切割与造粒制成颗粒产品的全流程解析
橡塑工艺在现代工业中扮演着至关重要的角色,特别是在塑料和橡胶制品的生产中。PVC(聚氯乙烯)作为一种广泛应用的热塑性材料,其加工过程主要包括加热、切割和造粒等关键步骤,最终制成颗粒状产品,以便于后续的成型加工。本文将详细解析这一工艺流程,帮助读者全面了解PVC造粒的橡塑技术。
一、PVC原料的特性与准备
PVC原料通常以粉末形式存在,具有良好的耐化学性、电绝缘性和机械强度。在进行造粒前,需对原料进行筛选和干燥,去除杂质和水分,以确保最终颗粒产品的质量。干燥通常在热风干燥机中进行,温度控制在80-100°C,时间约为1-2小时。
二、加热与熔融
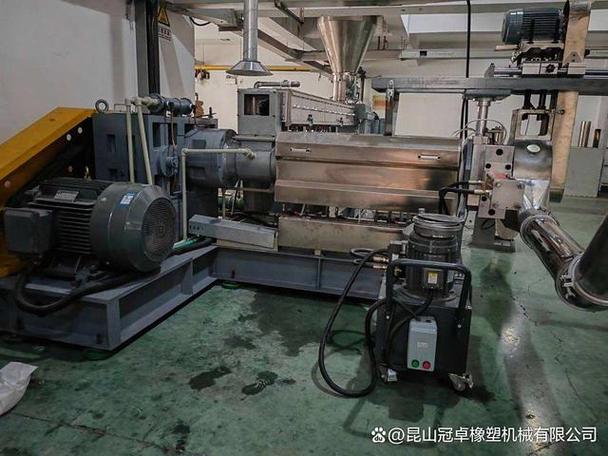
加热是PVC造粒的核心环节。将干燥后的PVC粉末与增塑剂、稳定剂、润滑剂等助剂按配方混合后,送入挤出机或密炼机。在加热过程中,温度需精确控制,一般分为多个区间:加料段160-170°C,压缩段170-180°C,均化段180-190°C,机头190-200°C。加热使PVC从玻璃态转变为粘流态,形成均匀的熔体。
三、切割与造粒
熔融后的PVC通过挤出机机头挤出成条状或片状,随后进入切割装置。切割方式主要有两种:热切和冷切。热切是在熔体尚未冷却时直接切割成粒,颗粒形状规则,但需立即冷却防止粘连;冷切则是将挤出物冷却后(如水冷或风冷)再切割,颗粒表面光滑,适用于硬质PVC。切割后的颗粒需经过筛分,去除过大或过小的不合格品。
四、冷却与收集
切割后的颗粒通常需要进行冷却,以避免热粘连。冷却方式包括水冷、风冷或自然冷却。水冷效率高,但需后续干燥;风冷适用于对水分敏感的材料。冷却后的颗粒通过输送带或气力输送收集到料仓中,最终包装成袋或箱。
五、质量控制与应用
在造粒过程中,需定期检测颗粒的粒度分布、熔融指数、水分含量等指标。合格的PVC颗粒可广泛用于注塑、挤出、吹塑等成型工艺,制造管材、型材、电线电缆、地板等产品。
PVC原料通过加热、切割和造粒等橡塑工艺,不仅实现了从粉末到颗粒的形态转变,还提高了材料的加工性能和一致性。这一流程的优化对于提升生产效率和产品质量至关重要,未来随着自动化与智能化技术的发展,PVC造粒工艺将更加高效环保。
如若转载,请注明出处:http://www.zjydxs.com/product/10.html
更新时间:2026-10-07 10:22:38